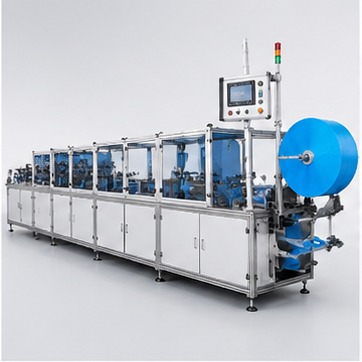
超声波焊接是口罩生产中的核心工艺之一,耳带焊接、边缘封合等环节都依赖超声波系统完成。了解其工作原理和调试方法,有助于提高焊接质量和生产效率。
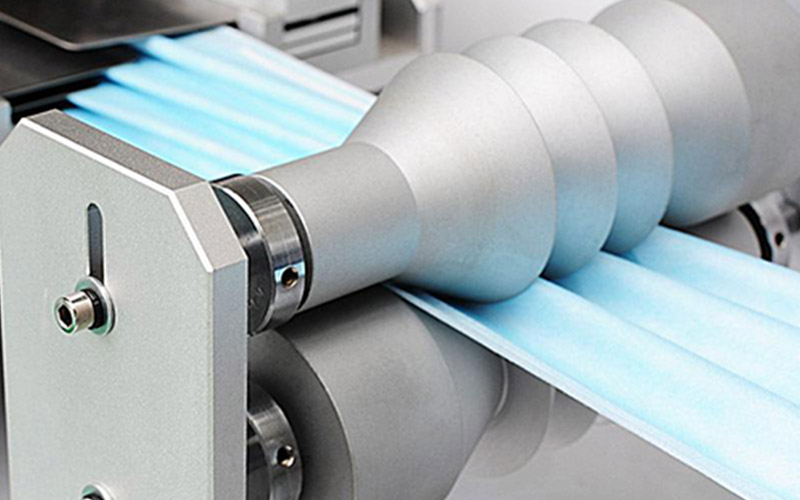
一、工作原理。超声波焊接利用高频振动使无纺布材料在接触面产生摩擦热,从而使材料局部熔融并粘合。焊接过程中不需要额外的粘合剂或热源,具有速度快、强度高、无污染等优点。超声波系统主要由发生器、换能器、变幅杆和焊接头组成。
二、影响焊接质量的因素。焊接压力、焊接时间、振幅大小是三个关键参数。压力过小会导致焊接不牢,压力过大则可能损伤材料或加速焊头磨损。焊接时间过短焊接强度不足,过长则可能造成材料烧穿。振幅需要根据无纺布的克重和材质进行调整。
三、调试方法。调试时先设定较低的起始参数,逐步增加压力和时间,观察焊接效果。用手拉扯焊接部位,检查焊接强度是否满足要求。同时观察焊点外观,应均匀平整,无烧焦或破损。
四、日常维护。定期清理焊接头表面残留的无纺布纤维,保持焊接头清洁。检查换能器和变幅杆连接是否紧固,避免因松动导致振动能量损失。发生器应放置在通风良好的位置,避免过热。
优化设备运行参数提高口罩生产效率
在生产过程中,合理调整口罩机的运行参数可以在保证产品质量的前提下有效提高生产效率。以下介绍几个关键参数的优化方向。
运行速度是影响产能的最直接因素。在设备允许范围内适当提高运行速度,可以增加单位时间产量。但速度过高可能导致焊接不牢、切片精度下降等问题,需要综合考虑材料特性和设备状况来确定最佳速度。
超声波焊接参数的优化调整。焊接时间和焊接压力需要根据无纺布的材质和克重进行匹配。更换材料批次后应重新确认焊接参数,避免出现批量焊接不良。
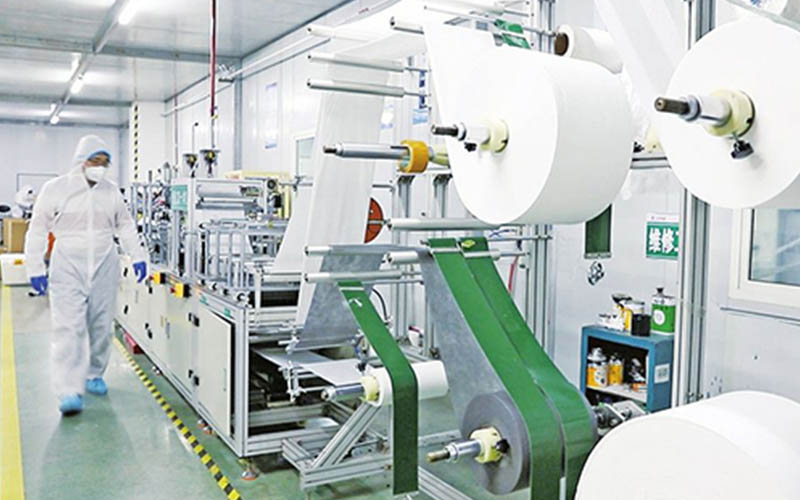
张力控制对生产稳定性的影响。放料张力过大会导致材料拉伸变形,过小则容易跑偏起皱。应根据材料厚度和宽度调整放料张力,保持送料平稳。定期检查张力控制器和磁粉制动器的工作状态。